Пайка медных труб холодильного контура выполняется твёрдым припоем при 630–820 °C, а выбор припоя решает всего один параметр — что с чем паяем. Для стыка медь–медь подходит медно-фосфорный припой без флюса и без серебра, для меди с латунью или сталью нужен припой с содержанием серебра и отдельный флюс. Второе обязательное условие качественного шва — продувка азотом, без неё внутри трубы растёт окалина, которая убивает ТРВ и компрессор. Разберём, какой припой BrazeTec взять под задачу, зачем азот и как не запороть соединение. Весь расходник — со склада «Титан-Алматы».
Медь–медь, медь–латунь или медь–сталь: припой подбирают под пару металлов
Медно-фосфорные припои (группа CuP) самофлюсуются на меди: фосфор при нагреве восстанавливает оксидную плёнку, поэтому для соединения медь–медь флюс не нужен вообще. Но тот же фосфор делает эти припои непригодными для чёрных металлов — на стыке со сталью образуется хрупкий фосфид железа, и шов трескается. Для меди со сталью или латунью применяют серебросодержащие припои и флюс.
Доля серебра влияет на температуру плавления и текучесть: чем её больше, тем ниже рабочая температура, выше жидкотекучесть и аккуратнее шов на ответственных стыках. Ниже — ориентир по линейке BrazeTec, которая есть в каталоге «Титан-Алматы».
| Припой BrazeTec | Серебро | Что паять | Флюс | Рабочая температура |
|---|---|---|---|---|
| S 94 | 0% | Медь–медь | Не нужен | 710–820 °C |
| S2 | 2% | Медь–медь (с вибрацией) | Не нужен | ~730 °C |
| S5 | 5% | Медь–медь, медь–бронза | Не нужен для Cu–Cu | ~710 °C |
| S15 | 15% | Медь–латунь, тонкие стыки | Для латуни — да | ~710 °C |
| Comet 3476U | 35% | Медь–сталь, латунь, ответственные | Флюс в покрытии | ~690 °C |
Удобство электрода Comet 3476U в том, что флюс уже нанесён на пруток покрытием — отдельно наносить пасту не нужно. Электроды для пайки собраны в отдельной категории. Чем выше серебро, тем дороже пруток, поэтому для рядовых стыков медь–медь берут S 94 или S2, а дорогой Comet 3476U оставляют под сталь и ответственные соединения.
Флюс: когда он нужен и чем его смывать
Флюс растворяет оксиды и защищает стык от окисления в момент нагрева. Для медно-фосфорных припоев на меди он не требуется, но для латуни, бронзы и стали — обязателен. Пасту наносят тонким слоем на зачищенную поверхность до нагрева; избыток флюса так же вреден, как его отсутствие, — остатки корродируют металл.
В каталоге есть флюсы BrazeTec: универсальная паста Spezial H (100 г) для серебряных припоев и Deguifit3000 (250 г) для работы в более широком диапазоне температур. Поверхность перед пайкой зачищают до блеска очистительной ватой BrazeTec — окисел и жир не дают припою растечься. После пайки застывший флюс смывают тёплой водой, иначе стекловидная корка маскирует поры в шве.
Продувка азотом: почему без неё шов убивает компрессор
При нагреве меди выше 300 °C на внутренней стенке трубы без защиты растёт окалина — оксид меди в виде чёрных хлопьев. Эти хлопья срываются потоком хладагента и забивают капилляр, фильтр-осушитель, ТРВ и клапанную доску компрессора. Защита одна: во время пайки через трубу пропускают медленный поток сухого азота под давлением 0,02–0,05 МПа (0,2–0,5 бар). Азот вытесняет кислород, и внутри шов остаётся чистым и блестящим.
Поток должен быть именно медленным: сильный продув охлаждает стык и мешает прогреву, слабый — не вытесняет воздух. Азот подают от баллона через редуктор, открыв дальний конец трассы, чтобы газ проходил насквозь. Тот же азот затем используют для опрессовки собранного контура сухим давлением перед вакуумированием — это отдельный обязательный этап пусконаладки.
Горелка и топливный газ: чем греть стык
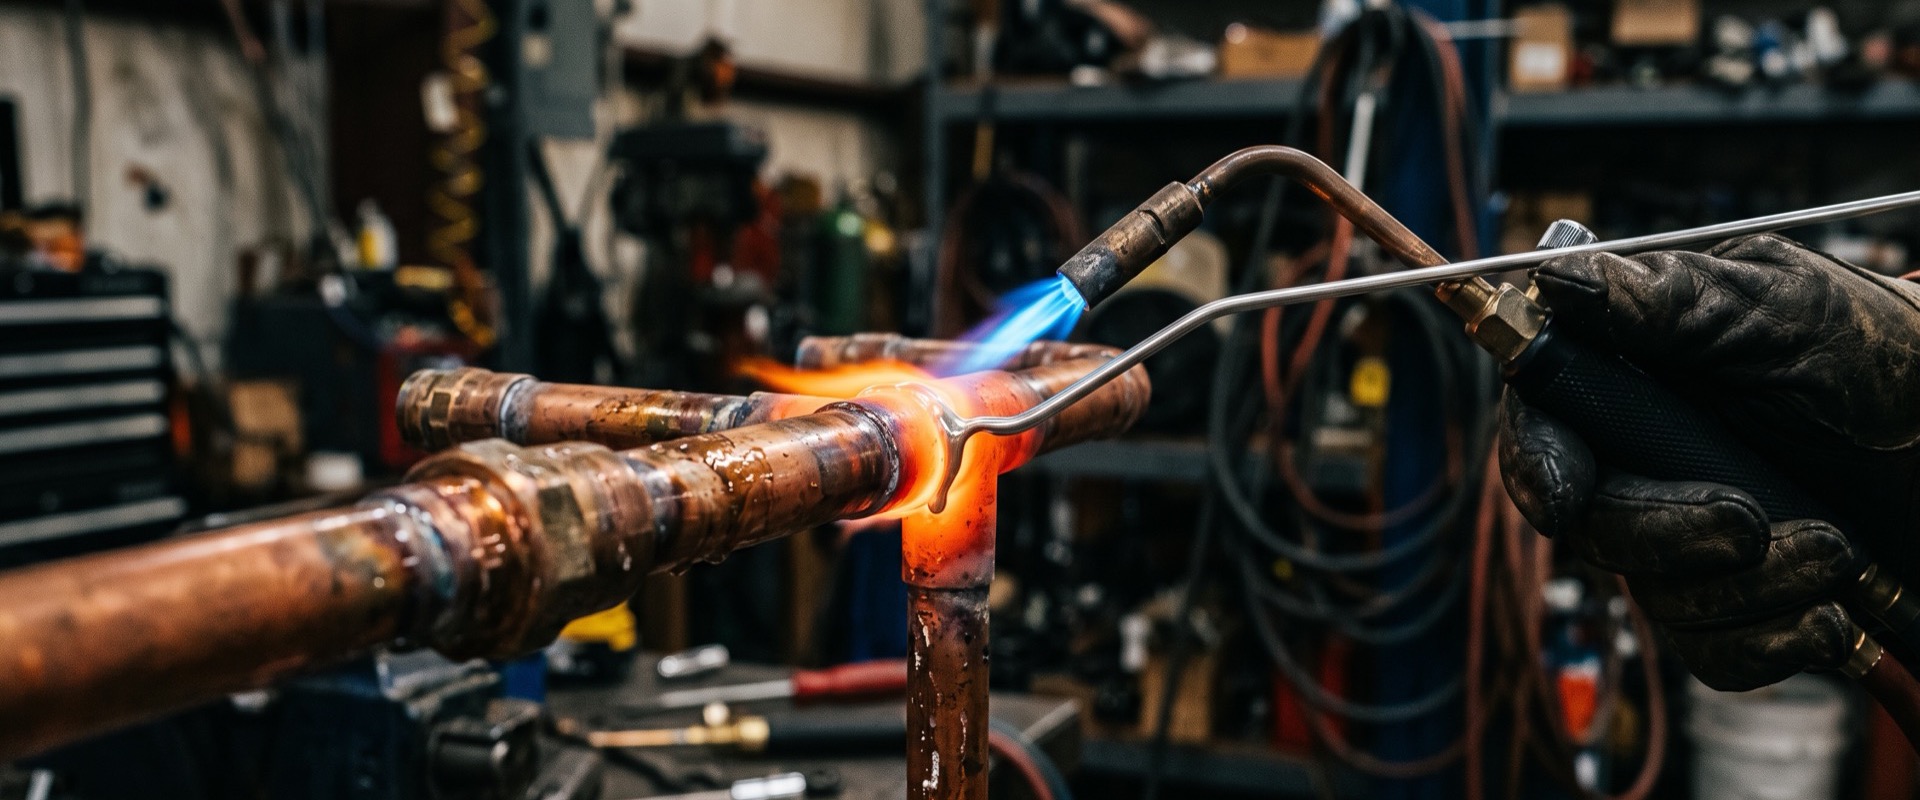
Температура пайки твёрдым припоем — 630–820 °C, поэтому бытовой газовой зажигалки мало, нужна горелка на высокотемпературном топливном газе. В каталоге есть высокотемпературный газ MAP-Pro Iceloong — он даёт более горячее пламя, чем обычный пропан, и быстрее прогревает крупные диаметры. Трубу прогревают равномерно по всей окружности стыка, а припой подводят к уже разогретому металлу — пруток должен плавиться от трубы, а не от пламени. Это гарантия, что припой затечёт в зазор по капиллярному эффекту.
Зазор, нахлёст и фитинги под пайку
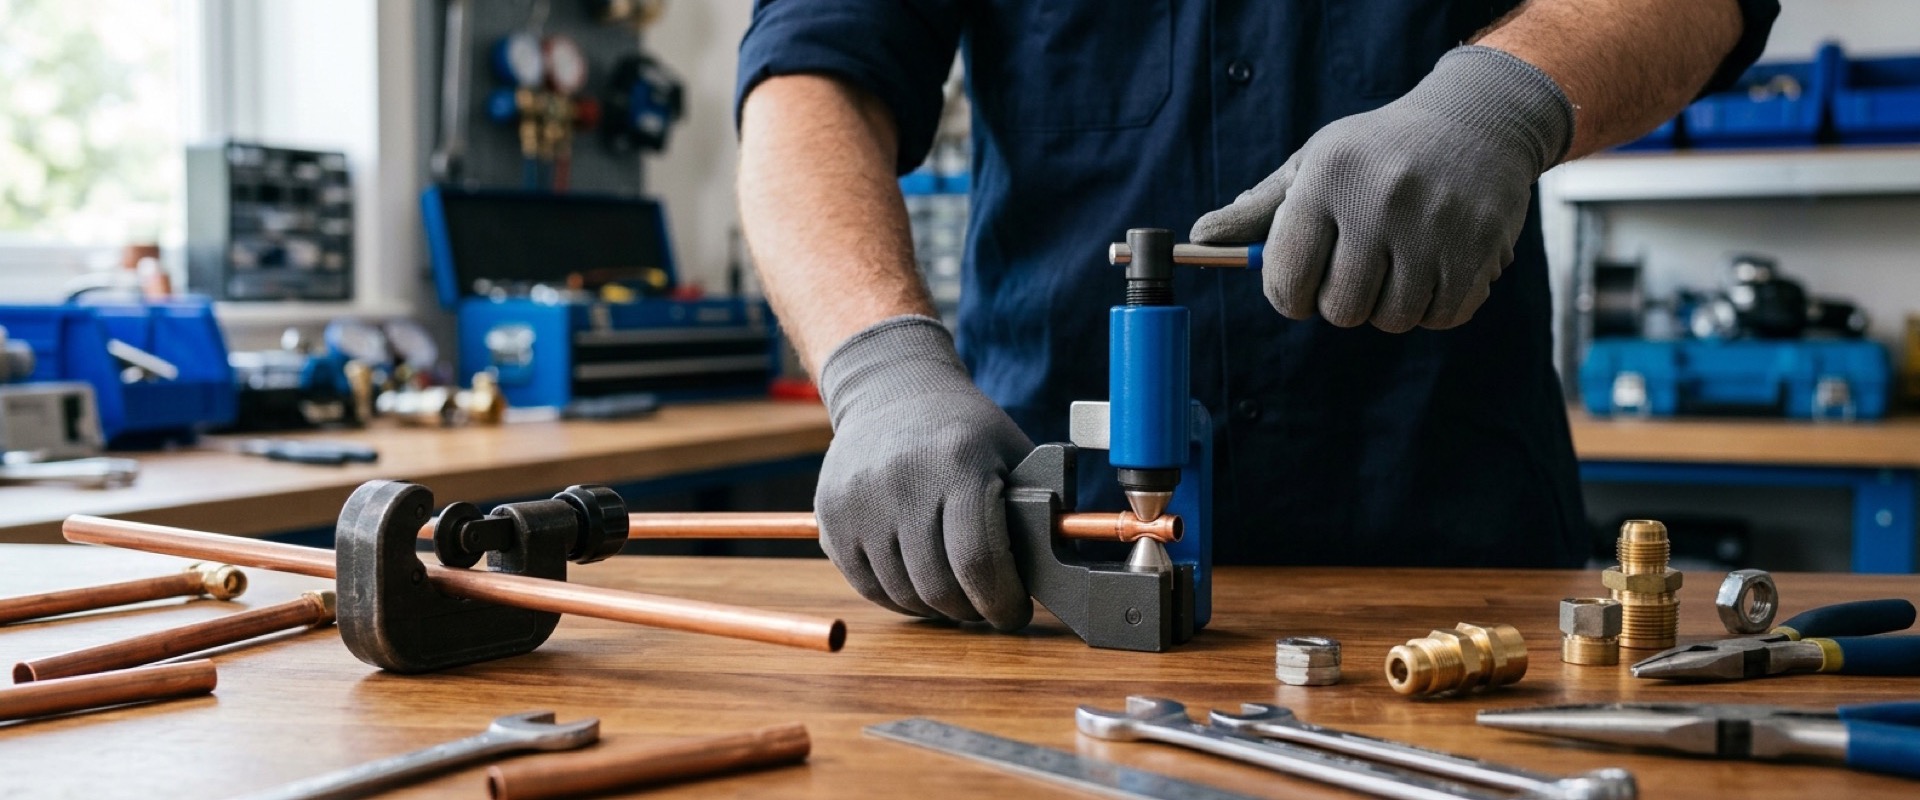
Прочность паяного соединения даёт капиллярный зазор 0,05–0,15 мм и достаточный нахлёст — обычно длиной около одного диаметра трубы. Такой зазор получают либо раструбом (экспандером) на одной трубе, либо покупными фитингами. В каталоге большой выбор медных угольников, муфт и тройников на диаметры от 10 до 80 мм — прямые и переходные муфты, тройники, маслосъёмные петли для стояков.
Запорную арматуру ставят тоже под пайку: шаровые вентили под пайку на 10–54 мм впаиваются в линию без резьбовых стыков, что убирает потенциальную точку утечки. При пайке вентиля его обязательно открывают и обматывают корпус мокрой ветошью — перегрев спекает уплотнение шара.
Контроль шва и типичные дефекты
Готовый шов должен быть сплошным, с ровной галтелью по всей окружности, без пор, наплывов и неспаянных участков. После остывания и смывки флюса контур опрессовывают азотом и выдерживают под давлением — падение давления означает непропай. Частые дефекты:
- Непропай — подвели припой к холодному металлу или грязной поверхности.
- Поры — не смыли флюс либо паяли на сквозняке без азота.
- Чёрная окалина внутри — забыли азот; трасса под замену или промывку.
- Трещина по шву медь–сталь — взяли медно-фосфорный припой вместо серебряного.
- Перегретый вентиль — спеклось уплотнение, арматура не держит.
Если после монтажа камера долго выходит на режим или не держит температуру, причина нередко именно в загрязнении контура продуктами пайки — подробный разбор в статье «Почему холодильная камера не набирает температуру». Полный комплект для монтажа трассы, кроме припоя, — манифолд, вакуумник и детектор утечек VALUE.
Часто задаваемые вопросы
Нужен ли флюс при пайке медь–медь?
Нет. Медно-фосфорные припои (BrazeTec S 94, S2, S5) самофлюсуются на меди — фосфор восстанавливает оксид. Флюс обязателен только для стыков с латунью, бронзой и сталью.
Каким припоем паять медь со сталью?
Серебросодержащим припоем с флюсом, например BrazeTec Comet 3476U (35% серебра, флюс в покрытии). Медно-фосфорные припои для стали непригодны: фосфор образует хрупкий фосфид железа, и шов трескается.
Зачем продувать трубу азотом при пайке?
Чтобы внутри не образовалась окалина. При нагреве меди без защиты растёт оксид в виде чёрных хлопьев, которые забивают ТРВ, фильтр-осушитель и клапаны компрессора. Медленный поток сухого азота под 0,2–0,5 бар вытесняет кислород и сохраняет шов чистым.
До какой температуры нагревают стык?
Твёрдый припой плавится при 630–820 °C в зависимости от доли серебра. Медь прогревают равномерно по всей окружности, а припой подводят к разогретому металлу, чтобы он плавился от трубы и затекал в зазор по капиллярному эффекту.
Какой газ нужен для горелки?
Высокотемпературный топливный газ, например MAP-Pro Iceloong. Он даёт более горячее пламя, чем обычный пропан, и быстрее прогревает крупные диаметры до температуры пайки твёрдым припоем.
Какой зазор оставлять под пайку?
Капиллярный зазор 0,05–0,15 мм с нахлёстом около одного диаметра трубы. Его получают раструбом на трубе или покупными медными фитингами. Слишком большой зазор припой не заполнит, слишком малый не даст ему затечь.
Чем смывать флюс после пайки?
Тёплой водой сразу после остывания стыка. Остатки флюса образуют стекловидную корку, которая корродирует металл и маскирует поры в шве, поэтому их обязательно удаляют.